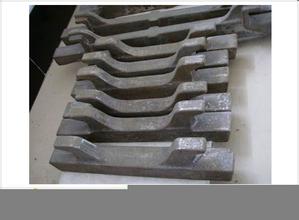
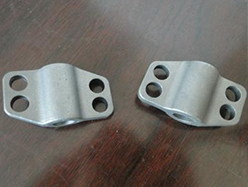
高铬铸铁铸造过程
高铬铸铁迄今已走过了近半个世纪的辉煌,美国金属材料协会指出,90年代至未来的20年内将是新材料开发活跃时期。主要集中在高合金、高功能聚合物、复合材料和精密陶瓷材料四大方面。其中高合金材料占60%以上,进入新世纪后各国政府均已意识到各种材料的快速新取代,对未来经济的发展是至关重要的。
新闻详细
高铬铸铁迄今已走过了近半个世纪的辉煌,美国金属材料协会指出,90年代至未来的20年内将是新材料开发活跃时期。主要集中在高合金、高功能聚合物、复合材料和精密陶瓷材料四大方面。其中高合金材料占60%以上,进入新世纪后各国政府均已意识到各种材料的快速更新取代,对未来经济的发展是至关重要的。
铸造工艺过程
1、工艺上常常通过调整碳含量来达到改变碳化物数量。
2、不含其他合金元素的高铬铸铁,空淬能淬透的大直径为20mm,要提高淬透性,加入合金元素。
3、锰剧烈降低Ms,会使高铬铸铁在淬火后有较多的残留奥氏体,因此,一般控制在1.0%以下。
4、铜降低Ms,会造成许多的残留奥氏体,因此,一般控制在1.5%以下。
5、由于V价格高,通常只适用于不易热处理的铸件。
6、硅提高Ms,会减少残留奥氏体,同时降低淬透性,因此,一般应控制。
7、高铬铸铁感应炉熔炼温度1480℃,已经足够,不必太高
8、高铬铸铁浇注温度不希望太高,以免收缩过大和粘砂。浇注温度厚大件1350-1400℃,(一般件1380-1420℃)。高的浇注温度加重冒口下的缩孔,而且会造成浓密的显微缩松,同时使晶粒组织粗大。
9、高铬铸铁模型收缩率2%。
10、高铬铸铁冒口尺寸按碳钢设计,浇注系统按灰铸铁设计。采用气割法切割浇冒口,容易产生热裂纹,故设计时采用易割冒口或者侧冒口,采用敲击法去除。
11、高铬铸铁寿命短的原因,不是金相不合格,而是,铸件内存在缩孔、气孔、夹杂等铸造缺陷,因此足够重视铸造工艺。
相关产品