钢锭模的浇注操作
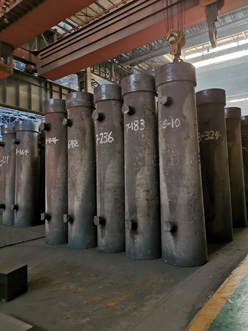
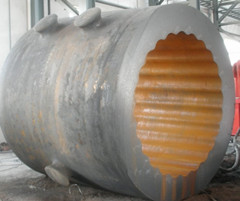
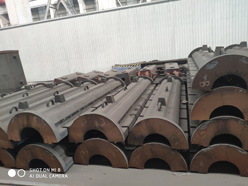
钢锭模铸锭模是钢水凝固成型的模具。钢锭模是大型炼钢厂周转使用大宗铸锭设备,是模铸生产的模具,钢锭模要具有能力,良好的导热能力,抗冲击性,高温抗裂强度,和热疲劳强度,另外,还具备良好的常规力学性能和铸造性能。钢锭模浇注镇静钢可采用上浇注和下浇注。因为浇注方法不同将直接影响钢锭模的质量。
新闻详细
钢锭模铸锭模是钢水凝固成型的模具。钢锭模是大型炼钢厂周转使用大宗铸锭设备,是模铸生产的模具,钢锭模要具有能力,良好的导热能力,抗冲击性,高温抗裂强度,和热疲劳强度,另外,还具备良好的常规力学性能和铸造性能。钢锭模浇注镇静钢可采用上浇注和下浇注。因为浇注方法不同将直接影响钢锭模的质量。
上浇注钢包水口中心对准锭模中心,使钢液流落在两对角线的交叉点上,避免冲刷模壁和减少结疤,开浇后3-5小时内将注速开到满流并保持圆柱形,若注流成喇叭形,则钢液已被氧化,注流会洒在模壁上,恶化钢锭模表面质量,当钢液上升到钢锭模与保温冒接口下100mm时,应开始缓慢均匀的减速,保温冒部分应细流填注,使钢液能很好的注入钢锭本体使缩孔集中到保温冒内,保温冒注满后应及时加入保温剂。
下注法与上住法大致相同,浇注时水口中心对准中柱管中心,避免注流冲刷中柱管砖和造成漏钢事故,开浇要稳,使钢液缓慢冲满并充分加热流锭转的汤道,然后均匀加速,使钢水平稳上升,避免钢液飞溅,如钢锭模是上大下小上部应有较快的注速,若有石墨保护剂,应在浇注前用袋包好放在模内,浇注完后应将钢锭模和钢锭静置一段时间,以待钢液在钢锭模内凝固,凝固后的温度仍然很高,对于普通镇静钢钢锭,当其完全凝固后即可脱模,但对于某些碳素钢或合金钢钢锭,若凝固后的冷却速度太快,将因内外冷却速度相差悬殊,在钢锭的内部产生很大的内应力而引起开裂,因此,钢锭完全凝固后,尚需根据钢种特点进行缓冷或退火措施,其目的在于消除钢锭内应力,使硬度较高的钢锭软化,使钢锭的组织及成分均匀化等,钢锭的冷却方法有模冷,坑冷和热送等几种方法。
相关产品