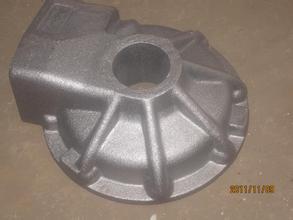
影响球墨铸件因素及防止措施
球墨铸铁件以其优良的性能,在使用中有时代替昂贵的铸钢和锻钢,在机械制造工业中得到应用。冶金行业过去一直认为球墨铸铁件是英国人于1947年发明的。西方某些学者甚至声称,没有现代科技手段,发明球墨铸铁是不可想象的。1981年,我国球铁专家采用现代科学手段,对出土的513件古汉魏铁器进行研究,通过大量的数据断定汉代我国就出现了球状石墨铸铁。球铁铸件差不多已在所有主要工业部门中得到应用,
1.影响因素
(1)硅:硅的氧化物也是夹渣的主要组成部分,因此尽可能降低含硅量。
(2)硫:铁液中的硫化物是球铁件形成夹渣缺陷的主要原因之一。硫化物的熔点比铁液熔点低,在铁液凝固过程中,硫化物将从铁液中析出,增大了铁液的粘度,使铁液中的熔渣或金属氧化物等不易上浮。因而铁液中硫含量太高时,球墨铸件易产生夹渣。球墨铸铁原铁液含硫量应控制在0 06%以下,当它在0 09%~0 135%时,球墨铸铁件夹渣缺陷会急剧增加。
(3)稀土和镁:近年来研究认为夹渣主要是由于镁、稀土等元素氧化而致,因此残余镁和稀土不应太高。
(4)浇注温度:浇注温度太低时,金属液内的金属氧化物等因金属液的粘度太高不易上浮至表面而残留在金属液内; 温度太高时,金属液表面的熔渣变得太稀薄,不易自液体表面去除,往往随金属液流入型内。而实际生产中,浇注温度太低是引起夹渣的主要原因之一。此外,浇注温度的选取还应考虑碳、硅含量的关系。
(5)球墨铸件的浇注系统:浇注系统设计应合理,具有挡渣功能,使金属液能平稳地充填铸型,力求避免飞溅及紊流。
(6)型砂:若型砂表面粘附有多余的砂子或涂料,它们可与金属液中的氧化物合成熔渣,导致夹渣产生;砂型的紧实度不均匀,紧实度低的型壁表面容易被金属液侵蚀和形成低熔点的化合物,导致球墨铸件产生夹渣。
2 防止措施
(1)控制铁液成分:尽量降低铁液中的含硫量(<0 06%),适量加入稀土合金(0 1%~0 2%)以净化铁液,尽可能降低含硅量和残镁量。
(2)熔炼工艺:要尽量提高金属液的出炉温度,适宜的镇静,以利于非金属夹杂物的上浮、聚集。扒干净铁液表面的渣子,铁液表面应放覆盖剂(珍珠岩、草木灰等),防止铁液氧化。选择合适的浇注温度,好不低于1350℃。
(3)浇注系统要使铁液流动平稳,应设有集渣包和挡渣装置(如滤渣网等),避免直浇道冲砂。
(4)铸型紧实度应均匀,强度足够;合箱时应吹净铸型中的砂子。