钢锭模浇注方法及优缺点
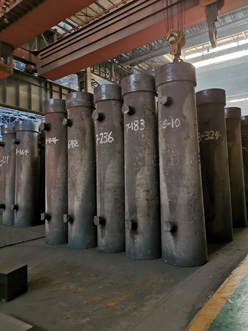
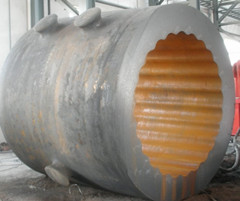
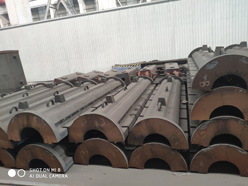
钢锭模是炼钢厂中消耗量很大的替换性备件,其使用寿命不仅直接影响钢锭的成本,而且影响钢锭的表面质量,偏析及收得率。目前,由于我国的连铸率较低,对钢锭模的需求量很大,但钢锭模存在寿命低,耗模高的问题,因此。提高钢锭模的质量,降低钢锭模的损耗,无疑对我国钢铁的发展有很重要的意义。钢锭模铸锭(模铸)钢的浇注,就是把在炼钢炉中或炉外精炼所得到的合格钢水,经过钢包(又称盛钢桶)及中间钢包等浇注设备,注入到形状和尺寸的钢锭模或结晶器中,使之凝固成钢锭或钢坯。钢锭(坯)是炼钢生产的终产品,其质量的好坏与冶炼和浇注有直接关系,是炼钢生产过程中质量控制的重要环节。
目前采用的浇注方法有钢锭模铸钢法(模铸法)和连续铸钢法(连铸法)两种。 模铸法是将盛钢桶内的钢水注入到具有形状和尺寸的钢锭模中,把液态的钢水变成固态的钢锭。钢锭经过初轧开坯轧制成钢坯,然后再进一步轧制成各种钢材。模铸法可分为以下几种。
1.上注法和下注法
上注法是将钢液直接由钢锭模上口直接注入的方法。上注法每次只能铸1支(或2~4支)钢锭,的设备是钢包、钢锭模、保温帽、中注管和底板。 上注法的优点和缺点:
(1)优点:铸锭准备工作简单,耐火材料消耗少,金属损失少,钢水收得率高,钢锭成本低;带入钢中的夹杂物含量少,由于耐火材料侵蚀产生的夹杂物少,浇注速度比下注法快,注温可比下注法低;有利于减少翻皮、缩孔和疏松等钢锭缺陷,钢锭内部质量好。
(2)缺点:同时浇注的钢锭数量少,每次只能浇注1支(或2~4支)钢锭;开浇时易引起飞溅,造成结疤、皮下气泡等缺陷;容易烧坏钢锭模和底板,钢锭
钢锭模铸介绍
2坑铸法和车铸法 坑铸法是将钢锭模摆放在铸坑内的底板上进行浇注,浇注作业全在铸锭跨内进行。此法生产效率低,劳动条件差,因此仅在一些中小型的炼钢车间采用
车铸法是将钢锭模摆放在铸车的底板上进行浇注,除在铸锭跨内进行浇注钢液外,其他作业如脱模、整模等均在另外的厂房内进行,从而克服了坑铸法的缺点。但占地面积大,基建投资多,多在大型的炼钢车间采用。