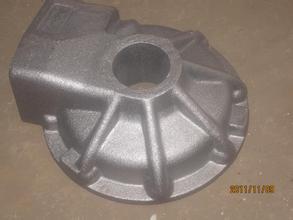
球墨铸件结构及处理
球墨铸件的应用比较广泛,那是因为铸铁中的石墨球化或蠕化后,钢锭模的使用寿命大幅度提高、模耗大大降低。这是由于蠕虫状或球状石墨能减少O2的渗入,降低内氧化,提高铸铁的性和高温强度。球墨可以减少O2渗透,减少内部的氧化,提高耐氧化性和高温强度铸铁。蠕墨铸铁的强度接近球墨铸铁和灰铸铁,热传导系数接近热疲劳,具有良好的性能。球墨铸件耐热和机械冲击、或低温、耐腐蚀以及尺寸稳定性等。为了满足使用条件的这些变化,球球墨铸件现有许多牌号,提供了机械性能和物理性能的一个很宽的范围。球墨铸件除含铁元素外,还有如下化学元素:含碳量为3.0~4.0%;含硅量为1.8~3.2%;含锰、磷、硫总量不超过3.0%;适量的稀土、镁等球化元素。
1.原材料的选择
铁素体球铁的生产,选择高纯的原材料是非常的,原材料中的Si、Mn、S、P含量要少(Si<1.0%, Mn<0.3% S<0.03%, P<0.03%),对Cu、Cr、Mo等一些合金元素要严格控制含量。由于很多微量元素对球化衰退为敏感,如,钨、锑、锡、钛、钒等。钛对球化影 响很大应加以控制,但钛高是我国生铁的特点,这主要与生铁的冶金工艺有关。 2.脱硫
原铁液含硫量决定球化剂的加入量,原铁液中的含硫量越高,则 球化剂的加入量越多,否则不能获得球化良好的铸件。球化处理前原铁液中的S含量控制在0.02%以下。对球化处理前原铁液的含硫量高时,进行脱硫处理。
3.Mo合金处理: Mo合金化处理,采用涡流工艺,加入量控制在0.5~1.0%,具体根据终Mo含量进行调整。为了确保Mo的吸收,对合金的粒度应该严格要求。
4.球化剂和球化处理 生产厚大断面球铁件时,为了提高抗衰退能力,在球化剂中加入比例的重稀土,这样既可以保证起球化作用的Mg的含量,同时也可以增加具有较高抗衰退能力 的重稀土元素,如,钇等。根据国内很多工厂的试验和生产实践,采用Re—Mg与钇基重稀土的复合球化剂作为厚大断面球墨铁件生产的球化剂是非常理想的,使用 这种球化剂在河铸重工的实际生产应用过程中也取得了很好的效果。据有关资料表明,钇的球化能力仅次于镁,但其抗衰退能力比镁强的多,且不回硫,钇可过量加 入,高碳孕育良好时,不会出现渗碳体。另外,钇与磷可形成高熔点夹杂物,使磷共晶减少并弥散,从而进一步提高球铁的延伸率。在球化处理时,为了提高镁的吸 收率,控制反应速度及提高球化效果,采用特有的球化工艺。对球化处理的控制,主要是在反应速度上进行控制,控制球化反应时间在2分钟左右。 对此采用中低Mg、Re球化剂和钇基重稀土的复合球化剂,球化剂的加入量根据残留Mg量确定。 球化衰退防止:球化衰退的原因一方面和Mg、RE元素由铁液中逃逸减少有关,另一方面也和孕育作用不断衰退有关,为了防止球化衰退,采取以下措施:A、铁 液中应保持有足够的球化元素含量;C、降低原铁液的含硫量,并防止铁液氧化;C、缩短铁液经球化处理后的停留时间;D、铁液经球化处理并扒渣后,为防止 Mg、RE元素逃逸,可用覆盖剂将铁液表面覆盖严,隔绝空气以减少元素的逃逸。
5.孕育剂和孕育处理 球化处理是球铁生产的基础,孕育处理是球铁生产的关键,孕育效果决定了石墨球的直径、石墨球数和石墨球的园整度,为了保证孕育效果,孕育处理采用多级孕育 处理。孕育处理越接近浇注,孕育效果越好。从孕育到浇注需要的时间,该时间越长,孕育衰退就越严重。为了防止或减少孕育衰退,采用以下措施:A、使用 长效孕育剂(含有量的钡、锶、锆或锰的硅基孕育剂);B、采用多级孕育处理(包内孕育、孕育槽孕育、水口瞬时孕育等);C、尽量缩短孕育到浇注时间。孕育剂的加入量控制在0.6~1.4%,孕育剂加入量过少,直接造成孕育效果差,孕育量过大,导致铸件夹杂。
6.浇注工艺控制 浇注应采用快浇,平稳注入的原则。为了提高瞬时孕育的均匀性及防止熔渣进入型腔,水口盆的总容量应与铸件的毛重相当,浇注时将孕育剂放入水口盆中,将铁水一次全部注入水口,使铁水与孕育剂充分混合,扒去表面浮渣,提出水口堵浇注。