钢锭凝固原则与钢锭模质量
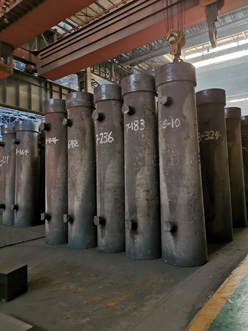
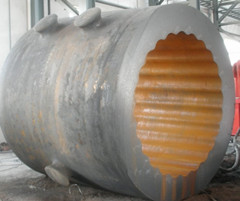
钢锭模是钢水借以凝固成型的铸铁模型。钢锭模是炼钢厂模铸生产的、周转使用的大宗铸锭设备,它对钢锭的表面和内部质量以及钢锭成本有重要影响。
那么决定钢锭质量的直接因素又是钢锭的凝固方式。也就是钢锭模的质量直接与凝固的方式有很重要的关系。在当今铸造行业不断兴起的时代,河铸经过30多年的专心钻研,不断努力,归纳出一下几种凝固方式。
1顺序凝固—铸件的顺序凝固原则是:采用各种措施保证铸件结构上各部分按照远离冒口的部分,先凝固然后靠近冒口部分,后才是冒口的次序进行,也即在铸件上远离冒口或流道的部分到冒口或流道之间建立一个递增的温度梯度。顺序凝固的优点是冒口补缩作用好,可以防止缩孔和疏松,铸件致密,因此,对凝固收缩大,结晶温度范围较小的合金常采用这个原则以保证铸件质量。顺序凝固的缺点是,由于铸件各部分有温度差,容易产生热裂应力和变形,顺序凝固原则需加冒口和补贴,工艺出品率低且切割冒口费工费时,顺序凝固原则适用于对铸钢,白口铸铁机吕合金铜合金铸件的补缩。
2.同时凝固—同时凝固原则是采取工艺措施,保证铸件结构上部分之间没有温差或温差很小,使个部分同时凝固。同时凝固的优点是:铸件不容易产生裂纹应力和变形,由于不用冒口或冒口很小且节约金属简化工艺减少劳动量缺点是铸件中心往往出现缩孔铸件不致密。因此,这种同时凝固一般用于以下情况结晶温度范围大,容易产生缩孔的合金对气密性。要求不高时可采用同时凝固顺序使工艺简化。事实上这种合金即使加冒口也很难消除缩松,壁厚均匀的铸件倾向。用于同时凝固原则的铸件当热裂、变形成为主要的矛盾时,也可以采用同时凝固的原则。
3.均衡凝固—铸铁含灰铸铁和球墨铸铁液体冷却时要产生体积收缩,凝固时析出石墨又产生体积膨胀。均衡凝固是利用膨胀和收缩动态叠加的自补缩和浇冒口系统的外部补缩,采取工艺措施,使单位时间的收缩与膨胀。收缩与补缩按比例进行的一种凝固工艺原则。